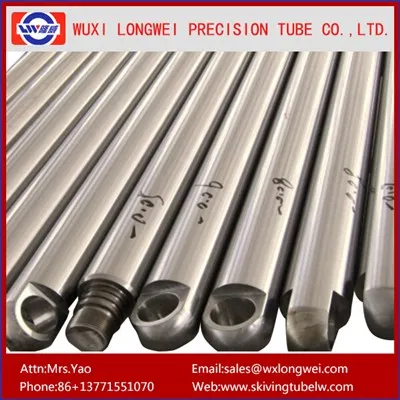
Ha valaha is dolgozott hidraulikus hengerekkel, hőcserélőkkel vagy nagynyomású folyadékrendszerekkel, tudja, mekkora különbséget jelent a csövek minősége. Mint 20# és 45# kaparó hidegen hengerelt varrat nélküli csövek beszállítója, mindig azt kérdezik tőlem: miért számít a kaparás? Ez nem csak egy véletlenszerű folyamat, amelyet a csöveinkkel végzünk – ez egy olyan változás, amely közvetlenül növeli a teljesítményt, meghosszabbítja az élettartamot, és csökkenti a mérnökök és gyártók fejfájását. Hadd részletezzem, hogyan működik a kaparási folyamat, miért jellemző ez a 20# és 45# csöveinkre, és hogyan emeli ki termékeinket a tömegből.


Először is nézzük meg ugyanazt az oldalt, hogy mi is az a 20# és 45# varrat nélküli csövek. Ezek tömör, kerek tuskóból készült szénacél csövek, amelyeket felmelegítenek, átszúrnak és varratmentes formára hengerelnek – nincs hegesztés, így sokkal erősebbek, mint a hegesztett csövek a nagy igénybevételnek kitett alkalmazásokhoz. A hideghengerlés a méretek szigorítása és a felület simábbá tétele mellett a kaparás előtt következik. Most a kaparás olyan, mint egy precíziós "tisztítási és finomítási" lépés a cső belső (és néha külső) átmérőjére vonatkozóan. Nem a régi megmunkálásra gondolhat – ez egy speciális folyamat, amelyben egy éles, kalibrált vágószerszám egy szupervékony, általában 0,01–0,1 mm vastag anyagréteget súr le a cső belső faláról. Lehet, hogy kicsinek hangzik, de ezek a mikronok mindent megtesznek.
Tudom, hogy sok olyan ember, aki újonc ebben az iparágban, átugorja a kaparási lépést, mert azt gondolja: "A cső az cső – miért töltsön több időt az anyag levágásával?" De ha olyan rendszerekkel van dolgod, amelyek nagy nyomást, áramlási sebességet vagy korrozív folyadékokat működtetnek, akkor ez az apró, el nem távolított hibaréteg vissza fog harapni. Beszéljünk az első nagy győzelemről: a méretpontosságról. Ahhoz, hogy egy cső tökéletesen illeszkedjen a hengerbélésbe vagy csatlakozzon egy elosztóhoz, szűk tűrésekre van szükség. A 20# és 45# csöveink még hideghengerlés után is enyhe inkonzisztenciákat mutathatnak a belső átmérőben (ID) a hengerlési folyamathoz hasonló ovális miatt, vagy a falvastagság változásai a hossz mentén. A kaparás megszünteti az egyenetlen helyeket, és egységes méretre hozza őket, egészen ±0,005 mm-es tűréshatárig. Őrülten precíz, sokkal jobb, mint a normál hideghengerlés. Ha az azonosító a teljes hosszon megegyezik, elkerülheti az olyan problémákat, mint a tömítés szivárgása a hidraulikus rendszerekben, az egyenetlen áramlás a hőcserélőkben vagy a feszültségi pontok, amelyek a cső meghibásodását okozzák nyomás alatt.
Aztán jön a felületkezelés. A hidegen hengerelt nyers csövek felülete simább, mint a melegen hengerelt, de még mindig vannak apró, szaggatott bordák, mikroméretű szennyeződések, és még a hengerlési és szúrási folyamatból származó apró repedések is. Lehet, hogy ezek a tökéletlenségek nem tűnnek nagy ügynek, de idővel problémákat okoznak. A hidraulikus hengereknél a durva belső fal sokkal gyorsabban koptatja a dugattyútömítést, mivel a tömítés súrlódik ezekhez a bordákhoz. Ügyfeleink azt mondták nekünk, hogy mielőtt a lekapart csövekre váltottak volna, a tömítéseik 3–6 hónapig bírják, most pedig 18–24 hónapig. A hőcserélők esetében a durva felület felfogja az üledéket, így a rendszernek keményebben kell dolgoznia a folyadék szivattyúzása érdekében, ami magasabb energiaszámlákhoz és gyakoribb tisztításhoz vezet. A kaparás kiküszöböli ezeket a mikrobordákat, így csöveink felülete akár Ra 0,4 μm is lehet (ez olyan, mint egy polírozott felület, szinte tükörsima). Ez egy hatalmas fejlesztés a szokásos hidegen hengerelt csövekhez képest, amelyek általában Ra 1,6 μm körül landolnak.
Várj, ne feledkezzünk meg az anyagi integritásról. A 20# és 45# acél egyaránt nagyszerű szénacél, de a gyártási folyamat vékony "széntelenített réteget" hagy a cső belső felületén. A dekarbonizációról akkor beszélünk, amikor a külső réteg a melegítés során némi szenet veszít, így puhábbá és gyengébb lesz. Ez a puha réteg rendkívül sebezhető a kopással és a korrózióval szemben – ha rajta hagyja, a folyadékrendszerekbe lepattogzik, eltömíti a szűrőket, és idővel meggyengíti a cső falát. A kaparási lépést kifejezetten az egész széntelenített réteg eltávolítására tervezték. 20# és 45# csöveink esetében ügyelünk arra, hogy a kaparási mélység megfelelő legyen, hogy megszabaduljunk a káros rétegtől anélkül, hogy túl sok jó, erős acélt vennénk le. Ez az egyik legnagyobb oka annak, hogy a 20 # 45 # kaparó hidegen hengerelt varrat nélküli csövünk olyan népszerű választás a nagy igényű alkalmazásokhoz.
Még egy dolog, amit szeretek a kaparásban? Csökkenti a belső feszültséget a csőben. Amikor a csöveket hengereljük és vágjuk, a szerszámok mechanikai nyomása miatt kis maradék feszültségek keletkeznek. Ezek a feszültségek a cső meghajlását okozhatják idővel, különösen, ha hőmérséklet-változásoknak vagy nagy nyomásnak vannak kitéve. A kaparás lazítja a belső feszültségeket azáltal, hogy kisimítja a felületet és kiegyenlíti az anyageloszlást, így a cső egyenes és stabil marad még hosszú futás közben is. Láttam, hogy az ügyfelek nem kapart csöveket használtak egy hidraulikus hengerprojekthez, és 6 hónapos működés után a cső enyhén meghajlott, ami kidobta a dugattyú beállítását. Amióta a kapart csöveinkre váltottunk, ugyanannak az ügyfélnek két éve egyetlen beállítási problémája sem volt.
Beszéljünk konkrét alkalmazásokról, amelyek ezt valóra váltják. Ha mezőgazdasági berendezésekkel foglalkozik, rengeteg hidraulikus hengert használ traktorokhoz, kombájnokhoz és betakarítógépekhez. Ezek a hengerek megállás nélkül működnek, piszkos, változó körülmények között. Egy durva, hibás cső szivárog, elromlik, és egy vagyonba kerül az állásidőben. Kikapart 20#-os csöveink sima belső burkolatukkal és egységes méretekkel jól tömítenek, tovább tartanak, és nem igényelnek annyi karbantartást. Ugyanez vonatkozik az építőipari berendezésekre is – a buldózerek, kotrógépek és daruk nagynyomású hidraulikus rendszerekre támaszkodnak, amelyek nem engedhetik meg maguknak, hogy félmunkában kudarcot vallanak. A HVAC-ban vagy ipari gépekben használt hőcserélőknél a kapart csöveink sima, tiszta belső felülete akár 15%-kal növeli a hőátadás hatékonyságát, mivel a folyadék egyenletesebben áramlik, kisebb turbulenciával és kevesebb üledékképződéssel. Ez alacsonyabb energiaköltséget jelent a működéséhez.
Tudom, hogy néhányan esetleg összehasonlítják a költségeket: a kaparás egy lépést ad a gyártási folyamathoz, így csöveink ára valamivel magasabb, mint a hagyományos hidegen hengerelt csöveké. De számoljunk. Nem csak egy csőért kell fizetnie, hanem a hosszabb élettartamért, a kevesebb állásidőért, az alacsonyabb karbantartásért és a kevesebb cserealkatrészért. Egy bányászati ügyfelünk nem kapart 45# csöveket használt a tartóhengereihez, és 4 havonta cserélték őket. A lekapart csöveinkre való áttérés 18 hónapra csökkenti a csere idejét. Még ha csöveink 20%-kal is drágábbak voltak előre, egy év alatt, ezreket spóroltak meg az ügyfélnek a munkaerőtől, az alkatrészektől és a gyártási időveszteségtől. Ez a ROI verhetetlen.
Most pedig foglalkozzunk egy gyakori kérdéssel: a kaparás ugyanaz, mint a síelés? Sokan összekeverik ezt a kettőt, és ez teljesen érthető. A csúszás hasonló folyamat, de általában lágyabb anyagokhoz vagy csövekhez használják, amelyeknek nagyon sima felületre van szükségük a nagy pontosságú tömítésekhez. A 20#-os és 45#-os csöveink kaparására összpontosítunk, mert ez jobban megfelel a szénacél szilárdságának, és egyensúlyban tartja a pontosságot, a sebességet és az anyagleválasztást anélkül, hogy veszélyeztetné a cső szerkezeti integritását. Ha már a precízióról beszélünk, ha ultranagy csövekre van szüksége, akkor nagy igénybevételű alkalmazásokhoz is kínálunk nagy hézagmentes csövet, ahol még magasabb felületi minőséget és szűkebb tűréseket igényelnek – ez a link itt: /skiving-tube/big-skiving-seamless-tube.html. Ez egy külön termékcsalád, de ugyanaz a magkaparási elv érvényesül a nagy teherbírású csövek teljesítményére.
Várjunk csak, említsük meg a minőség-ellenőrzést is, mert részben ezért is olyan egységesek a lekapart csöveink. Minden általunk gyártott csövet lekaparás utáni ellenőrzésnek vetünk alá: mikrométerrel mérjük az ID-tűrést, profilométerrel teszteljük a felületkezelést, és még nyomáspróbákat is végzünk, hogy megbizonyosodjunk arról, nincsenek rejtett hibák. Nem szállítunk olyan csövet, amely nem felel meg szigorú szabványainknak, és ezért ügyfeleink folyamatosan visszatérnek. Sok kisebb beszállító kihagyja ezeket az ellenőrzéseket, ami olyan csövekhez vezet, amelyek papíron jól néznek ki, de a valós használat során meghibásodnak.
Értem – ha nem vagy csőgyártó mérnök, ezek a specifikációk soknak tűnhetnek. De az elvihető egyszerű: a kaparási folyamat egy jó, alap 20# vagy 45#-os varrat nélküli csövet olyan nagy teljesítményű komponenssé alakít, amely a legnehezebb munkákat is megbirkózik. Kijavítja az összes apró, láthatatlan hibát, ami később nagy problémákat okoz. Legyen szó hidraulikus hengerről, hőcserélőről, pneumatikus rendszerről vagy bármi másról, amely nyomócsövet használ, a kaparás a megbízható, tartós teljesítmény titka.
Ha olyan beszállítót keres, akiben megbízhat a konzisztens, kiváló minőségű 20# és 45# kaparó hidegen hengerelt varrat nélküli csövekben, akkor mi segítünk. Mindenféle iparággal együttműködünk, a kis gyártóüzemektől a nagy gyártóüzemekig, és segítünk kiválasztani a megfelelő csövet az adott alkalmazáshoz. Nincsenek általános termékek, nincsenek rejtett díjak, csak becsületes minőség és támogatás. Ha kérdése van, mintát szeretne kérni, vagy árajánlatra van szüksége, forduljon csapatunkhoz, hogy elkezdjük a beszélgetést a projektjével kapcsolatban. Gondoljuk át, hogyan tehetik a lekapart csöveink jobbá, hosszabb ideig működőképessé a berendezést.