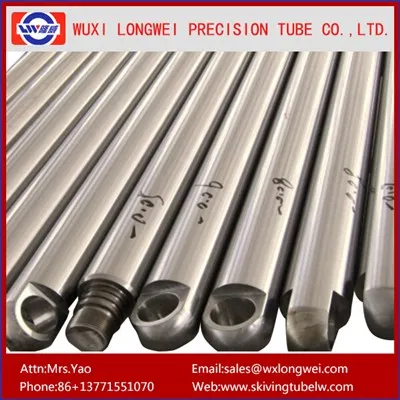
Dugattyúrúd-feldolgozó beszállítóként, aki több mint egy évtizedet töltött a gyártás minden lépésének finomításával – a nyersanyag kiválasztásától a végső befejezésig –, láttam, hogy egy kicsinek tűnő, elkerülhető probléma hogyan képes kisiklatni a teljes gyártási folyamatot: a rögzítési hibák. A hidraulikus hengeralkatrész-gyártásban kezdők számára a rögzítés alapvető lépésnek tűnhet: rögzítse a rudat a gépben, futtassa a szerszámot, kész. De bárki, aki elvetemült dugattyúrúddal, megkarcolt krómbevonattal vagy olyan alkatrészrel küzdött, amely egy hajszálon túl van a tűréshatáron, tudja, hogy a rögzítés a konzisztens, kiváló minőségű kimenet létrejötte vagy megszakítása. Tavaly egy 50-es tételünk voltCK45 ST52 hengeres kettős dugattyús rúdA mezőgazdasági traktorokhoz szánt hidraulikarendszerek 12 alkatrészével térnek vissza, amelyek 0,2 mm-t meghajlottak kanyarodás közben, mindez azért, mert elsiettük a patronok beállítását. Ez a hiba két hét sürgős átdolgozásba és egy kis, hosszú távú ügyfelünkbe került. Ez egy történet, amely megragadt bennem, és ma pontosan leírom, hogyan finomítottuk a rögzítési folyamatot az ilyen jellegű hibák kiküszöbölésére, így elkerülheti ugyanazokat a félrelépéseket.
Először is kezdjük azzal, hogy miért megy rosszul a rögzítés a dugattyúrúd-feldolgozás során. A dugattyúrudak nem csupán egyszerű fémrudak, hanem precíziós alkatrészek, gyakran szűk mérettűréssel (a legtöbb nagy teljesítményű alkatrésznél ±0,02 mm-ig dolgozunk) és különféle felületkezelésekkel. Gyakori hiba, hogy a körrúd-alapanyagra szánt általános befogási módszereket alkalmazzák anélkül, hogy figyelembe vennék a rúd anyagát, hosszát, átmérőjét, vagy akár az azt követő feldolgozási lépéseket. Például egy hosszú, vékony rúd (például egy 1,5 m-es targoncadugattyúrúd) sokkal hajlamosabb az elhajlásra, mint egy rövid, merev, 30 cm-es rúd, de sok kezelő mindkettőhöz ugyanazt a szorítónyomást használja. Aztán ott van még az előkezelés bonyolultsága: ha már volt egy botKemény króm dugattyúrúd és hidraulikus krómrúdbevonattal, ennek a fényes, tartós felületnek a szorítópofával megkarcolása költséges, visszafordíthatatlan hiba, amit többször kellett kijavítanunk, mint amennyit bevallom.
Végezzük el lépésről lépésre a rögzítési munkafolyamatunkat, amely az elmúlt 18 hónap során a 12 részből álló utómunkálati tételből nulla bilincsekkel kapcsolatos hiba keletkezett. Az első szabály, amelyet minden új operátorba bevezetünk (és a veteránok számára negyedévente frissítjük):illessze a bilincset a rúd anyagához és méretéhez. Ez nem javaslat – nem alku tárgya. Vegyük például az alapanyag kiválasztását. Mindent feldolgozunk a megfizethető, megmunkálható CK45 acéltól (nagyon alkalmas általános ipari hengerekhez) a nagy szilárdságúakig42CrMo4 dugattyúrúd, amelyet nagy terhelésű alkalmazásokhoz, például építőipari berendezésekhez terveztek. A 42CrMo4 nagyobb szakítószilárdsággal rendelkezik (körülbelül 900 MPa, mint a CK45 550 MPa), de hajlamosabb a megmunkálási megkeményedésre, ha túl szorosan rögzítik. Ezt három éve kemény úton tanultuk meg, amikor egy kezelő egy 2 m-es 42CrMo4 rudat az ajánlottnál 20%-kal nagyobb nyomással szorított meg, és a rúdon hajszálrepedés alakult ki, amely csak a végső roncsolásmentes tesztelés (NDT) során tűnt fel. A nagy szilárdságú anyagokhoz most a nyomást egyenletesen elosztó, szegmentált kialakítású, puha befogópofákat használunk, nem pedig egyetlen kemény pofát, amely az erőt egy helyen koncentrálja. Lágyabb anyagoknál, mint a CK45, használhatunk valamivel nagyobb nyomást, de ezt a rúd egyes részekre számított folyáshatárának 15%-ára korlátozhatjuk, nem csak egy univerzális számra.


Ezután a rúd hosszának és méretarányának figyelembe vétele kritikus fontosságú az elhajlás megelőzése érdekében. Az elhajlás a precíziós befogás csendes gyilkosa: ha túl kevés alátámasztást biztosítanak egy hosszú rúdnak, a szerszámok befelé nyomják azt az esztergálás során, ami egy ívelt részhez vezet, ami használhatatlan. Van egy egyszerű ökölszabályunk: minden 10-nél nagyobb hossz-átmérő (L/D) botnak szüksége van a faroktámaszra. Például aNagyfrekvenciás edzett és edzett dugattyúrúdAz 1,2 m hosszú és 80 mm átmérőjű L/D 15, ezért merev farokrészre van szüksége, hogy egy vonalban tartsa fordulás közben. Még hosszabb botokhoz, mint például a 2,5 mTargonca dugattyúrúdanyagmozgató ügyfeleinknek szállítunk - a hossz közepén egyenletes pihenőt adunk hozzá. Ez nem csak találgatás: tárcsajelzővel ellenőrizzük a kifutást a befogás előtt és után. Ha a kifutás meghaladja a 0,01 mm-t, addig állítjuk a farok nyomását vagy a stabil pihenőbetéteket, amíg az a specifikáción belül van. Kezdetben kihagytuk ezt a lépést egy targonca-rudak esetében, és 10 alkatrésznél 0,1 mm-es kúpos átmérő hibája volt, ami elég ahhoz, hogy beszereléskor hidraulikus szivárgást okozzon. Most minden munkát leállítunk a gyors lefutási ellenőrzés érdekében; alkatrészenként 2 percet ad hozzá, de a későbbiekben több órányi utómunkát takarít meg.
Aztán ott van a nagy dolog: rögzítés a felület sérülése nélkül. Ez különösen fontos azoknál az alkatrészeknél, amelyek már keménykrómozáson estek át, mivel a krómréteg vékony (általában 0,05–0,2 mm), és kitörhet vagy megkarcolódhat, ha a bilincs túl durva. Korábban keményacél pofákat használtunk minden befogáshoz, de ez azt jelentette, hogy a krómozott alkatrészek körülbelül 3%-át elveszítettük a felületi sérülés miatt. A javítás az volt, hogy puha, nagy sűrűségű poliuretán- vagy gumibetéttel bélelt pofás befogópatronokat alkalmaztak, amelyeket a rúd pontos átmérőjének megfelelően alakítottak ki. A betét elég puha ahhoz, hogy egyenletesen ossza el a nyomást anélkül, hogy átlyukadna vagy megkarcolná a krómot, de elég merev ahhoz, hogy szilárdan tartsa az alkatrészt. Arra is ügyelünk, hogy a pofák csak a rúd lemeztelen végeivel érintkezzenek az utólagos feldolgozásnál, mint például a végek befejezése vagy a szerelvények rögzítése. A később bevont alkatrészeknél ideiglenes védőszalagot használunk a rögzítési pontokon az előfeldolgozás során – ez olcsó extra lépés, de a korábban tapasztalt előlapkarcok 90%-át kiküszöböli. Emlékszem egy 200 krómozott rúd rendelésre, ami 48 órán belül volt esedékes; a régi eljárásunk azt jelentette volna, hogy minden egyes alkatrészt megvizsgálunk, hogy nincs-e benne karc, összesen 8 órát. A puha pofa befogókkal 10 alkatrészt ellenőriztünk, nulla sérülést találtunk, és időben befejeztük a rendelést.
Egy másik gyakori hiba, hogy nem veszik figyelembe a hőtágulást a feldolgozás során. A dugattyúrudakat gyakran megemelt hőmérsékleten dolgozzák fel, például nagyfrekvenciás oltás vagy temperálás során. Amikor egy rudat felmelegítenek, kitágul, és ha szobahőmérsékleten szorosan össze van szorítva, lehűlve összehúzódik, ami torzuláshoz vezet. A hőkezelt rudaknál a bilincs beállítása előtt megvárjuk, amíg a rúd visszaáll szobahőmérsékletre, és valamivel kisebb nyomást alkalmazunk, mint a hideg alkatrésznél. A forrón megmunkált alkatrészekhez állítható bilincseket használunk, amelyek kismértékű (kb. 0,5 mm-es mozgás) biztosítják a tágulást. Ezt a leckét egy adag nagyfrekvenciás kioltott rudak során tanultuk meg: az első menetben rögzített bilincseket használtak, majd lehűlés után 8 alkatrésznek 0,15 mm-es íja volt. Kicsit lazábbra állítottuk a bilincseket, hozzáadva azt a kis adást, és a következő 100 alkatrésznél nulla volt a hőtágulási torzulás.
Munkafolyamatunkban van egy hibaelhárítási lépés is, amelyet sok beszállító kihagy: a bilincs előtti ellenőrzés. A gép reteszelése előtt minden kezelő ellenőrzi a rúd felületét, hogy nincsenek-e olyan hibák, amelyek még a befogást is megakadályozhatják, például egy kis horpadás, karcolás vagy átmérőváltozás. Például, ha egy rúd átmérője 0,05 mm-es eltérést mutat 10 cm-en, a szabványos befogópatron nem illeszkedik megfelelően, ami egyenetlen nyomáshoz és elhajláshoz vezet. Megjelöljük ezeket az alkatrészeket, és vagy beállítjuk a bilincset az eltéréshez (kis, elfogadható inkonzisztenciák esetén), vagy félretesszük őket másodlagos feldolgozásra. Ez egy plusz percet vesz igénybe, de megakadályozza, hogy időt pazaroljunk egy olyan alkatrész rögzítésére, amely úgysem lesz jó.
Az edzés ennek a rejtvénynek az utolsó, legkritikusabb darabja. Nem számít, milyen jók az eszközei vagy a folyamatai, ha egy kezelő nem értiMiértminden lépés fontos, levágják a sarkokat. Képzési programunk gyakorlatias, nem csak tantermi alapú. Az új kezelők azzal kezdenek, hogy két hétig árnyékolnak egy vezető kezelőt, majd apró, egyszerű alkatrészeken dolgoznak, mielőtt nagy pontosságú krómozott rudakat használnának. Rendszeres "hibaszimulációs" gyakorlatokat végzünk: a kezelő túl nagy nyomással befogja a rudat, vagy kihagyja a farokszárat, majd megmutatja az ebből eredő hibát. Amikor első kézből látják a meghajolt részt vagy a karcolást, sokkal valószínűbb, hogy követik a folyamatot, mintha csak azt mondanánk nekik, hogy "ne csináld ezt". Naplót vezetünk minden, a befogással kapcsolatos problémánkról, és a heti csapattalálkozókon áttekintjük. Az elmúlt negyedévben problémánk volt egy új típusú patronnal, amely folyamatosan csúszott a CK45-ös rudakon; A napló áttekintésével elkaptuk, másik betétanyagra váltottunk, és a probléma két nap alatt megoldódott, rendelések késlekedése nélkül.
A nap végén a rögzítés nem csak egy lépés a feldolgozásban, hanem a dugattyúrúd minőségének alapja. A tökéletesen megmunkált rúd, amely rosszul van befogva, meghibásodik, éppúgy, mint egy durva rúd, amely jól van rögzítve. Számunkra ezért fektetünk be az egyedi szerszámokba, a szigorú ellenőrzésekbe és a kezelői képzésbe: annak érdekében, hogy minden üzletünkből kikerülő alkatrész megfeleljen az ügyfeleink által elvárt szigorú szabványoknak. Akár szabványos CK45 rudakat keres általános hidraulikus rendszerekhez, nagy szilárdságú 42CrMo4 alkatrészeket nehézgépekhez, vagy speciális rudakat, például targoncákat vagy krómozott rudakat, a befogási folyamatunk minden alkalommal egyenletes, hibamentes teljesítményt biztosít.
Ha Ön hidraulikahenger-gyártó vagy berendezés-beszállító, aki partnerre vágyik egy dugattyúrúd-feldolgozó szolgáltatóval, amely a pontosságot és a megbízhatóságot helyezi előtérbe, akkor mi segítünk. Ügyfeleinkkel dolgozunk a különböző iparágakban, a mezőgazdaságtól az építőiparon át az anyagmozgatásig, és befogó- és feldolgozási megoldásainkat az Ön egyedi alkatrészigényeihez tudjuk szabni. Forduljon csapatunkhoz, hogy megbeszéljük a következő projektjét, és dolgozzunk együtt, hogy elkerüljük azokat a rögzítési hibákat, amelyek időt, pénzt és bizalmat pazarolnak.