Az acélcső belső felülete fontos szerepet játszik azokban az alkalmazásokban, ahol az alkatrészek elmozdulnak vagy tömítenek a furathoz. A hidraulikus hengereknél például a dugattyútömítés a cső belső felületén halad végig minden működési ciklus alatt. A felület egyenetlensége, a furat méretei és a felület konzisztenciája egyaránt befolyásolhatja a súrlódást, a tömítés kopását és a henger teljesítményét.
A hengeres polírozás egy mechanikus befejező eljárás, amelyet ennek a belső felületnek a javítására használnak. Ahelyett, hogy csiszoló- vagy vágóéllel távolítaná el az anyagot, edzett görgők segítségével szabályozott nyomást gyakorol a furatra. Ez a nyomás helyi képlékeny deformációt okoz, csökkenti a felületi csúcsokat és simább felületet eredményez.
A hidraulikus hengercsöveknél a hengeres polírozást általában simítással kombinálják. A fúrás a furatméreteket határozza meg, míg a hengeres polírozás javítja a felület állapotát. A két művelet együttes működésének megértése segít a vásárlóknak az SRB csövek értékelésében és a megfelelő befejezési követelmények meghatározásában.
1. Mi az a hengeres polírozás?
A hengeres polírozás egy nem vágó felületkezelési eljárás. Az edzett görgőkkel felszerelt szerszám a megmunkált felületen vagy annak mentén mozog, miközben ellenőrzött nyomást fejt ki.
A belső acélcső megmunkálásához a hengerfejet a furat belsejében kell elhelyezni. Ahogy a szerszám áthalad a csövön, görgői érintkeznek a belső felülettel és összenyomják a felületi anyagot.
A nyomás elegendő ahhoz, hogy a kis felületi egyenetlenségeket plasztikusan deformálja. A felületi profil magasabb pontjai lelapulnak, és a kiszorított anyag a közeli alacsonyabb területekre áramlik.
Ellentétben a köszörüléssel vagy a hónolással, a hengeres polírozás nem támaszkodik a koptató részecskékre az anyag eltávolításához. Mechanikai deformáció révén megváltoztatja a felületi profilt.
A folyamat javítható:
Belső felületi érdesség
Felületi réteg keménysége
Méretkonzisztencia, megfelelően szabályozva
Felületi nyomó maradó feszültség
Ezek a fejlesztések az anyagtól, a kezdeti felületi állapottól, a szerszám kialakításától és a folyamat paramétereitől függenek. Nem szabad ezeket feltételezni a kész cső ellenőrzése nélkül.
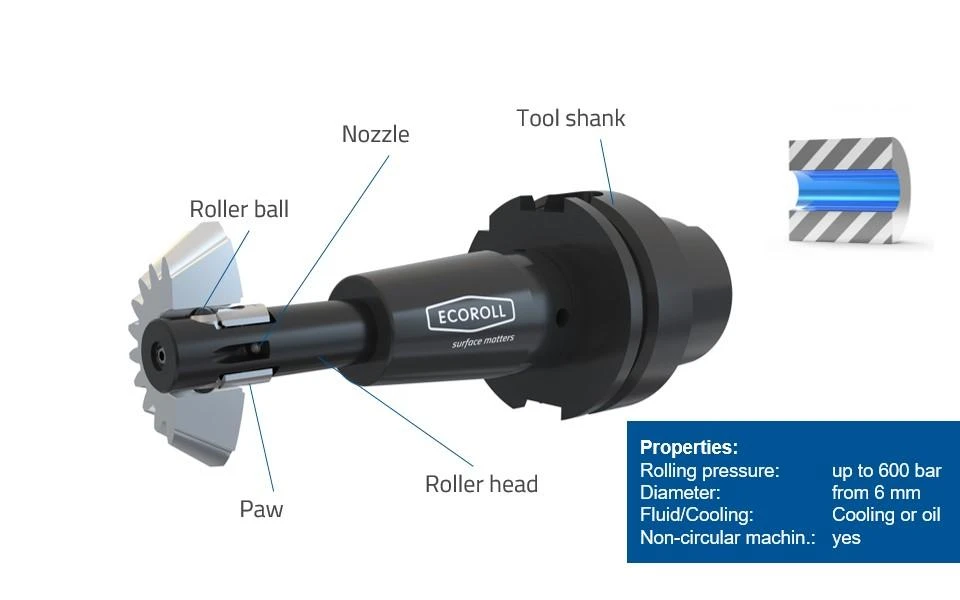
2. Hogyan változtatja meg a hengeres polírozás a belső felületet?
A hengeres polírozás hatásának megértéséhez segít megvizsgálni, mi történik a megmunkált acélfelülettel, mielőtt és miután a hengerek áthaladnak a furaton.
A vágással előállított felület mikroszkopikus csúcsokat és völgyeket tartalmaz. Még akkor is, ha a furat átmérője pontos, apró szerszámnyomok és felületi egyenetlenségek maradnak.
A hengeres polírozás során az edzett hengerek rányomódnak ezekre az egyenetlenségekre. Az érintkezési nyomás meghaladja a felületi anyag helyi folyáshatárát, maradandó deformációt okozva a felületi rétegben.
A magasabb csúcsok laposabbá válnak, míg a kiszorított anyag a szomszédos völgyekbe költözik. Ez csökkenti a felületi profil magasságát és simább belső felületet eredményez.
A folyamat három szakaszban értelmezhető:
Polírozás előtt: A megmunkált furat felületi csúcsokat, völgyeket és szerszámnyomokat tartalmaz.
Polírozás közben: A hengerek helyi nyomást fejtenek ki, ami a felületcsúcsok képlékeny deformálódását okozza.
Polírozás után: A felületi profil egyenletesebbé válik, csökken az érdesség és módosul a felületközeli anyagállapot.
Ez a mechanizmus az oka annak, hogy a hengeres polírozás finom felületet érhet el anélkül, hogy egy újabb acélréteget eltávolítana. A folyamatot a Baublies és az ASM International műszaki referenciái írják le.
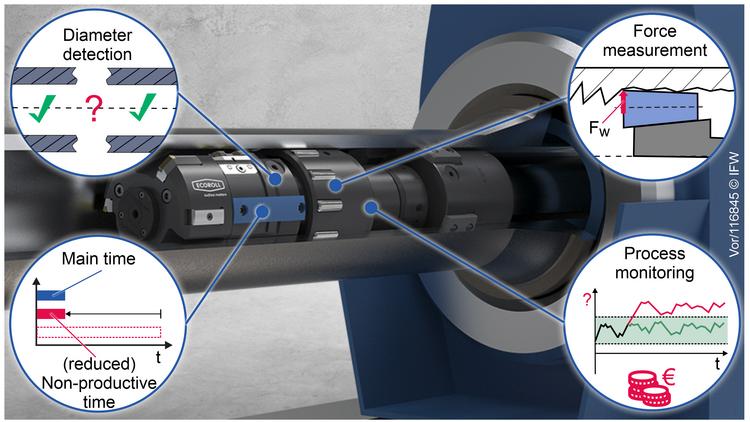
3. Hogyan javítja a hengeres polírozás a felület érdességét?
A felületi érdesség az egyik fő oka annak, hogy a gyártók hengeres polírozást alkalmaznak a precíziós acélcsöveken.
Kivágás vagy más forgácsolási művelet után a belső furat még viszonylag kifejezett megmunkálási nyomokat tartalmazhat. A hengeres polírozás csökkenti ezeket az egyenetlenségeket a felületi csúcsok összenyomásával.
A hidraulikus hengercsövek esetében a teljes lapozási és hengeres csiszolási folyamat tipikus célértéke Ra 0,1–0,3 μm. Egyes hengeres polírozó szerszámalkalmazások megfelelő körülmények között 0,05–0,20 μm Ra értékeket jeleznek.
Ezek az adatok a folyamatra vonatkozó hivatkozások, nem pedig egyetemes garanciák. Az elérhető eredmény a kiindulási felülettől, az acélminőségtől, a keménységtől, a falvastagságtól, a szerszám állapotától és a gépbeállításoktól függ.
Szintén fontos különbséget tenni Ra és a teljes felületi profil között. Az alacsony Ra érték nem jelenti automatikusan azt, hogy a furatnak nincsenek elszigetelt karcolásai, hullámosságai vagy egyéb hibái. Ha az alkalmazás érzékeny a tömítés érintkezésére, a vásárlóknak további felületi profilkövetelményekre és szemrevételezési kritériumokra lehet szükségük.
4. A hengeres polírozás növeli az acélcsövek keménységét?
Igen, a hengeres polírozás növelheti az anyag keménységét a felület közelében.
Amikor a görgők összenyomják a furatot, a felületi réteg képlékeny deformáción megy keresztül. Ez a hideg megmunkálás megváltoztatja az anyag helyi mikrostruktúráját, és növelheti a felületi keménységet.
A hatás általában a felület közelében koncentrálódik, ahelyett, hogy egyenletesen terjedne át a teljes csőfalon. A keményedés mélysége és mértéke az anyag tulajdonságaitól, a henger geometriájától és az alkalmazott erőtől függ.
A hidraulikus hengercsövek esetében ez a módosított felületi réteg előnyös lehet ott, ahol a furat ismétlődő csúszó érintkezésnek van kitéve. A vevők azonban nem kezelhetik a felületi keménységet az acélminőség, az alapanyag tulajdonságai vagy a hőkezelési állapot meghatározása helyett.
Ha egy adott felületi keménységre van szükség, akkor azt egy egyeztetett vizsgálati módszerrel kell mérni és dokumentálni. Az a kijelentés, hogy egy csövet hengerrel csiszoltak, nem határoz meg konkrét keménységi értéket.
5. Hogyan befolyásolja a hengeres fényezés a maradék stresszt?
A hengeres polírozás másik fontos hatása a felület közelében kialakuló nyomómaradék feszültség.
A folyamat során a hengerek összenyomják a felületi réteget. Amikor a görgők eltávolodnak, az anyag részben rugalmasan helyreáll, így maradó feszültség marad, amely nyomófeszültséget is tartalmazhat a felülethez közeli tartományban.
A nyomómaradék feszültség bizonyos terhelési feltételek mellett segíthet ellenállni a kifáradási repedések kialakulásának és továbbterjedésének. Ez különösen igaz az ismétlődő mechanikai terhelésnek kitett alkatrészekre.
Az előny azonban függ az anyagtól, a folyamat paramétereitől, az érintett réteg mélységétől és az üzemi feltételektől. Nem szabad minden acélcső élettartamának garantált növekedéseként leírni.
A hidraulikus hengerhengereket vásárló vásárlók számára továbbra is a felületi érdesség és a méretpontosság az elsődleges elfogadási követelmény, kivéve, ha a tervezés kifejezetten megköveteli a maradék feszültség vagy a kifáradás teljesítményének ellenőrzését.
6. Miért használnak görgős polírozást síelés után?
A síelés és a hengeres polírozás egymást kiegészítő műveletek, de nem ugyanazt a funkciót látják el.
A síelés egy vágási folyamat. Fő célja az anyag eltávolítása a belső furatból, valamint a szükséges átmérő és geometria kialakítása.
A hengeres polírozás vágás nélküli befejező folyamat. Hatással van a hézagolás során keletkezett felületre, csökkenti az érdességeket és módosítja a felületközeli anyagállapotot.
A kombinált SRB-műveletben a lapozófej először a furatot dolgozza fel, majd ezt követi a görgőfej. Mindkét művelet egyetlen szerszámszerelvénybe integrálható, lehetővé téve a cső összehangolt gyártási folyamatban történő megmunkálását.
Ez a sorrend azért fontos, mert a hengeres polírozásnak nem célja a nagyobb furathibák kijavítása vagy nagy mennyiségű anyag eltávolítása. A furatnak már alkalmasnak kell lennie a befejező műveletre.
Például, ha a bejövő cső túlságosan ovális vagy egyenetlen falvastagságú, előfordulhat, hogy az áthúzó szakasz nem tudja kijavítani a problémát a rendelkezésre álló megmunkálási ráhagyáson belül. A görgőnyomás alkalmazása nem tudja megbízhatóan kompenzálni a rossz indítási állapotot.

7. Milyen tényezők befolyásolják a hengerfényezés eredményét?
A jó felületkezelés nem csak a görgős szerszámon múlik. Számos termelési tényezőt kell ellenőrizni.
A furat kezdeti állapota
A polírozási szakaszba kerülő felületet megfelelően meg kell dolgozni. Mély karcolások, túlzott szerszámnyomok vagy szabálytalan vágási minták láthatók maradhatnak hengerlés után.
Az áthúzási műveletnek ezért egyenletes furatot kell létrehoznia, mielőtt a görgőfej érintkezne.
Görgőnyomás
A nyomásnak elegendőnek kell lennie a felületi csúcsok deformálásához, de a túlzott nyomás problémákat okozhat.
A túl kis nyomás hiányos simítást eredményezhet. A túl nagy nyomás méretváltozásokat, felületi károsodást vagy túlzott deformációt okozhat.
A megfelelő beállítás a cső anyagától, keménységétől, furatméretétől és falvastagságától függ.
A csőfal vastagsága
A vékony falú csövek különös figyelmet igényelnek. A cső hengernyomás hatására deformálódhat, ami megnehezíti az állandó belső átmérő fenntartását.
Az egyenetlen falvastagság szintén hozzájárulhat a kerület körüli alakváltozásokhoz. A nehéz falú csőhöz megfelelő szerszámbeállításokat nem szabad automatikusan használni vékonyfalú termékekhez.
Anyagkeménység és állapot
A különböző acélminőségek és anyagviszonyok eltérően reagálnak a képlékeny alakváltozásra. Egy keményebb anyag más szerszámozást és nyomásviszonyokat igényelhet, mint egy lágyabb.
A szállítónak a tényleges anyagállapotot kell figyelembe vennie, ahelyett, hogy minden csőhöz egy szabványos gépbeállításra hagyatkozna.
Szerszám állapota és igazítása
A kopott görgők, a sérült szerszámfelületek vagy a rossz beállítás befolyásolhatja a szerszám és a furat közötti érintkezést. Ez inkonzisztens felületi kiképzéshez vezethet a cső mentén.
A szerszámok rendszeres ellenőrzése és a stabil gépbeállítás elengedhetetlen, különösen az ismételt gyártási megrendeléseknél.
8. Görgős polírozás vs. hónolás: melyik eredményez jobb belső felületet?
A belső furatok befejezésére hengeres polírozást és hónolást is alkalmaznak, de ezek különböző módon alakítják ki a felületet.
| Összehasonlítás | Görgős polírozás | Hónolás |
|---|---|---|
| Működési elv | Plasztikus deformáció görgőnyomás alatt | Csiszolóanyag eltávolítása |
| Anyag eltávolítás | Nincs szándékos vágás a polírozás során | Eltávolít egy kis mennyiségű anyagot |
| Felületi eredmény | Sima, görgős felületű profil | Jellegzetes keresztezett profil |
| Méretkorrekció | Korlátozott; az előző furat állapotától függ | Korrigálni tudja a furat geometriáját a rendelkezésre álló ráhagyáson belül |
| Kenőanyag visszatartás | Nem hozza létre a tipikus hónoló keresztirányú sraffozást | A keresztirányú sraffozás támogatja a kenőanyag visszatartását |
| Tipikus alkalmazás | SRB hidraulikus henger csövek | A hidraulikus henger furatai csiszolást vagy további geometriai korrekciót igényelnek |
Egyik folyamat sem alkalmas automatikusan minden hengerkialakításra.
A hengeres polírozás akkor hasznos, ha a furat már pontosan elő van készítve, és a kívánt felületkezelés kompatibilis a hengerrel polírozott profillal. A hónolás megfelelőbb lehet, ha a kialakítás keresztezett felületet vagy további furatkorrekciót igényel.
A választást a hengerrajzon, a tömítésgyártó ajánlásain és a gyártási követelményeken kell alapulnia.
9. Hogyan vizsgálják meg a vásárlók a hengerrel égetett acélcsövet?
A sima megjelenésű furat nem elegendő annak igazolására, hogy a cső megfelel a műszaki követelményeknek. A vásárlóknak külön kell ellenőrizniük a belső felületet és a furat méreteit.
Felületi érdesség
Adja meg a szükséges Ra értéket, és ahol szükséges, az Rz értéket. Erősítse meg a mérési módszert és azokat a helyeket, ahol a méréseket le kell venni.
Belső átmérő
Ellenőrizze a kész furat átmérőjét a húzási tűrés alapján. Egy csőnek alacsony Ra értéke lehet, és még mindig nem teljesíti a méretkövetelményt.
Kerekség és egyenesség
Ezek a jellemzők befolyásolják a dugattyú mozgását és összeszerelését. Ezeket fel kell venni az ellenőrzési tervbe, ahol a palack kialakítása megköveteli.
Felületi hibák
Vizsgálja meg, hogy nincsenek-e rajta karcolások, karcolások, horpadások, helyi sérülések és látható egyenetlenségek. A kielégítő átlagos érdességérték nem zárja ki az elszigetelt hibákat.
Ellenőrzés következetessége
Hosszú csövek esetén egyezzen meg reprezentatív mérési helyekről a hossz mentén és a kerület mentén. Ez segít azonosítani azokat a változatokat, amelyeket a csővég közelében lévő egyetlen leolvasás kihagyhat.
Ismételt megrendelés esetén a vevőnek és a szállítónak a gyártás előtt meg kell állapodnia az ellenőrzési módszerről. Ez csökkenti az eltérő mérési beállítások vagy elfogadási kritériumok által okozott viták kockázatát.
10. Hengerrel égetett acélcsövek a Wuxi LongWei-től
A Wuxi LongWei Precision Tube Co., Ltd. precíziós belső átmérőjű varrat nélküli acélcsöveket gyárt hidraulikus és pneumatikus hengeres alkalmazásokhoz.
Gyártó berendezései közé tartoznak a nagy pontosságú hidraulikus hideghúzó gépek, egy 9 méteres sípoló és hengeres csiszológép, hónoló berendezések, egyengető berendezések és ellenőrző műszerek.
A hengerrel polírozott csöveket értékelő vásárlók számára fontos részletek az anyagminőség, a belső átmérő, a külső átmérő, a falvastagság, a csőhossz, a furattűrés és a szükséges felületi érdesség.
Műszaki rajz vagy részletes specifikáció megadása lehetővé teszi a szükséges befejezési útvonal felülvizsgálatát a gyártás előtt. Ha az alkalmazás egy adott tömítési futófelületet igényel, adja meg a vonatkozó felületminőségi követelményeket, hogy a folyamat és az ellenőrzési kritériumok igazodjanak a henger kialakításához.
Lépjen kapcsolatba a Wuxi LongWei Precision Tube Co., Ltd.-vel, hogy megvitassa a precíziós hidraulikus hengercsövekre, valamint a simításra és hengeres polírozásra vonatkozó követelményeit.