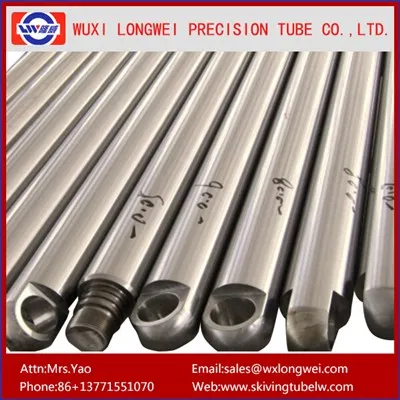
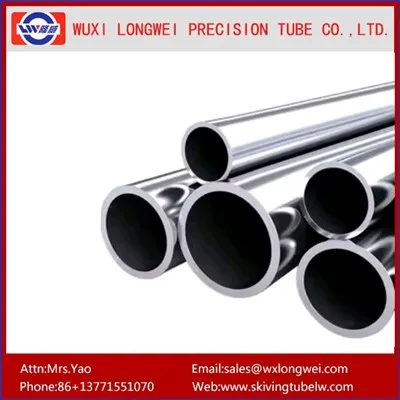
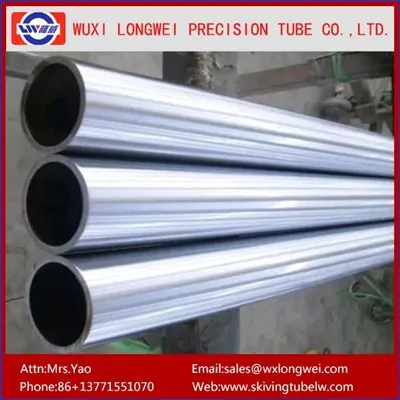
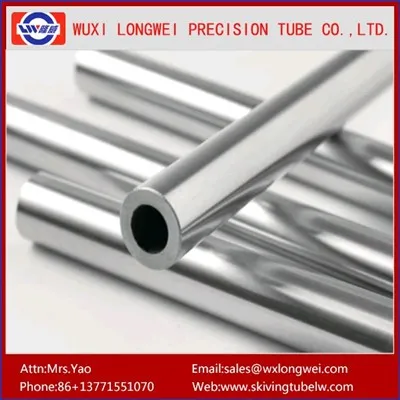
A hidraulikus hengercsövek gyártása során a megfelelő belső átmérő elérése csak egy része a munkának. A furatnak egyenletes felületkezeléssel, jó kerekséggel és megfelelő méretpontossággal kell rendelkeznie ahhoz, hogy támogassa a dugattyú egyenletes mozgását és a tömítés megbízható működését.
Itt válik fontossá a Skíving and Roller Burnishing (SRB) folyamat.
Az SRB két különböző megmunkálási műveletet ötvöz: a kivágás eltávolítja a felesleges anyagot az acélcső belső faláról, míg a hengeres polírozás javítja a felületet a szabályozott képlékeny deformáció révén. Mindkét művelet integrálható egy gyártási ciklusba, így az SRB a hidraulikus hengercsövek hatékony befejező eljárása.
A végeredmény azonban nem magán a gépen múlik. A bejövő cső minősége, a megmunkálási ráhagyás, a szerszám állapota, a forgácsolási paraméterek és az ellenőrzési eljárások mind hatással vannak a késztermékre.
1. Miért használják együtt a síelést és a hengeres polírozást?
A hidegen húzott varrat nélküli acélcsőnek már viszonylag pontos belső átmérője lehet, de furatfelülete és méretállapota még további feldolgozást igényelhet, mielőtt hidraulikus hengerhengerként használható.
Rajznyomok, helyi átmérőváltozások és felületi egyenetlenségek befolyásolhatják a dugattyútömítések és a hengerfal közötti érintkezést.
Ha a furat nincs megfelelően befejezve, a gyártók olyan problémákkal szembesülhetnek, mint például:
Egyenetlen tömítési érintkezés a belső átmérő változásai miatt.
Korai tömítéskopás a felületi egyenetlenségek miatt.
A dugattyú instabil mozgása a rossz furatgeometria miatt.
Olajszivárgás, ha a tömítőfelület nem felel meg az előírt előírásoknak.
Inkonzisztens hengerteljesítmény a gyártási tételek között.
A belső átmérő egyszerű levágása a kívánt méretre nem feltétlenül eredményez megfelelő tömítőfelületet.
Az SRB két egymást kiegészítő műveleten keresztül teljesíti ezeket a követelményeket. A csúszás meghatározza a furat méreteit és geometriáját, míg a hengeres polírozás javítja a felület állapotát.
2. Hogyan működik az átugrási folyamat?
A síelés az SRB feldolgozás anyageltávolítási szakasza.
Egy speciális, precíziós vágóbetétekkel felszerelt síelőfej belép az acélcsőbe, és áthalad annak belső furatán. Ahogy a szerszám forog és halad a cső mentén, a vágóélek eltávolítanak egy ellenőrzött anyagréteget a belső falról.
A cél nem egyszerűen a furat megnagyobbítása. A műveletnek közelebb kell hoznia a belső átmérőt a megadott végső méretekhez, miközben szabályozza a furat geometriáját.
A síelés során több tényezőre kell figyelni:
Vágási mélység: Az eltávolított anyag mennyiségének meg kell egyeznie a rendelkezésre álló megmunkálási ráhagyással. Ha az eredeti furatnak nincs elegendő ráhagyása, akkor előfordulhat, hogy a lapozási művelet nem távolítja el teljesen a meglévő felületi hibákat.
Szerszám beigazítás: A megmunkálás során a húzófejnek megfelelő helyzetben kell maradnia. A rossz beállítás hozzájárulhat az egyenetlen vágáshoz és a méretváltozásokhoz a cső mentén.
Vágólapka állapota: A kopott vagy sérült lapkák szabálytalan megmunkálási nyomokat hagyhatnak, befolyásolhatják a furat átmérőjét, és csökkenthetik a folyamat konzisztenciáját.
Hűtőfolyadék és forgácseltávolítás: A fémforgácsot hatékonyan kell elvinni. A rossz forgácseltávolítás karcolásokat okozhat, megzavarhatja a szerszám mozgását, vagy károsíthatja az újonnan megmunkált felületet.
A fúrás után a furat rendelkezik a szükséges megmunkálási geometriával, de a felületén még vannak finom forgácsolási nyomok. Ezért van szükség a következő műveletre.

3. Hogyan javítja a hengeres polírozás a belső felületet?
A hengeres polírozás inkább hidegalakítási eljárás, mint egy másik hagyományos vágási művelet.
Az edzett hengerek ugrás után érintkeznek az újonnan megmunkált belső felülettel. Szabályozott radiális nyomás mellett a görgők a furat mentén mozognak és plasztikusan deformálják a mikroszkopikus felületi csúcsokat.
Ahelyett, hogy több anyagot távolítanának el, a hengerek megnyomják és újraelosztják a felületi egyenetlenségeket, így simább és egyenletesebb felületet eredményeznek.
Ez a művelet számos előnnyel jár:
Alacsonyabb felületi érdesség: A hengeres polírozás csökkenti a felületcsúcsok magasságát, így simább furat jön létre, amely alkalmas hidraulikus hengertömítési alkalmazásokhoz.
Felületi keményedés: Az érintkezési nyomás helyi képlékeny deformációt okoz, és növelheti a felülethez közeli anyag keménységét.
Jobb felületi konzisztencia: A megfelelően szabályozott görgőnyomás és a szerszámmozgás elősegíti a cső mentén egyenletesebb belső felület kialakítását.
Méretbeállítás: A csiszolási művelet a furat végső átmérőjét is befolyásolhatja. Hatását figyelembe kell venni az átfutási ráhagyás és a görgőtágulás beállításakor.
A hidraulikus hengergyártók egyik fontos szempontja, hogy a simább felület nem alkalmas automatikusan minden tömítési rendszerhez. A felület érdességét, a felületi profilt, a tömítés anyagát, a kenési feltételeket és az üzemeltetési követelményeket együtt kell figyelembe venni.
4. Mi történik a teljes SRB gyártási folyamat során?
A precíziós hidraulikus hengercsövek esetében az SRB műveletet a teljes gyártási és ellenőrzési folyamat részeként kell kezelni.
Egy tipikus gyártási útvonal a következő szakaszokat tartalmazza.
1. lépés: Bejövő cső ellenőrzése
A megmunkálás előtt a gyártó ellenőrzi a bejövő varrat nélküli acélcsövet.
A fontos ellenőrzési elemek a következők:
Eredeti belső és külső átmérő.
Falvastagság és falvastagság változása.
A cső egyenessége.
A furat kezdeti állapota.
Anyagminőség és anyagdokumentáció.
Ez a lépés azért fontos, mert az SRB-t nem úgy tervezték, hogy kijavítsa a nem megfelelő nyers cső minden hibáját. A túlzott ovális, gyenge egyenesség vagy egyenetlen falvastagság befolyásolhatja a megmunkálási eredményt.
2. lépés: A cső pozicionálása és a gép beállítása
A cső az SRB gépen van elhelyezve és megtámasztva.
A szorító- és támasztóberendezéseknek meg kell akadályozniuk a túlzott elmozdulást vagy deformációt a feldolgozás során. Ez különösen fontos a hosszú csövek és a vékony falú részek esetében.
A kezelő a megfelelő szerszámozási és megmunkálási paramétereket is kiválasztja a csőméretek, az anyagállapot és a szükséges kész furat alapján.

3. lépés: Belső síelés
A lapozófej eltávolítja a szükséges megmunkálási ráhagyást a belső falról.
A vágási művelet meghatározza a furat méreteit és előkészíti a felületet a hengeres polírozáshoz.
4. lépés: Görgős polírozás
Az edzett hengerek szabályozott nyomást fejtenek ki a megmunkált felületre.
A gép- és szerszámkonfigurációtól függően a lapozás és a hengeres csiszolás történhet egyidejűleg egy menetben vagy külön előre- és visszamenetben.
Mindkét elrendezést az ipari SRB-feldolgozásban használják. A tényleges gyártási sorrend a berendezéstől és a szerszámok kialakításától függ.
5. lépés: Végső tisztítás és ellenőrzés
A megmunkálás után a csövet meg kell tisztítani a maradék forgácsok, hűtőfolyadék és egyéb szennyeződések eltávolítása érdekében.
A kész furatot ezt követően a megállapodás szerinti termékspecifikációk alapján ellenőrzik.
A tipikus ellenőrzési elemek közé tartozik a belső átmérő, a méretváltozás, a kerekség, az egyenesség és a belső felületi érdesség.
A kívülről simának tűnő cső nem feltétlenül minősített hidraulikus hengercső. A belső méret- és felületmérés elengedhetetlen.

5. Milyen tényezők befolyásolják az SRB cső minőségét?
A tényleges gyártás során számos probléma akadályozhatja meg, hogy az SRB cső megfeleljen az ügyfelek igényeinek. Ezeknek a tényezőknek a megértése segít a vásárlóknak értékelni a szállító gyártási képességét.
| Termelési tényező | Lehetséges minőségi hatás |
|---|---|
| Egyenetlen bejövő falvastagság | Hozzájárulhat a furatexcentricitáshoz és a méretváltozásokhoz |
| Elégtelen megmunkálási ráhagyás | Meglévő felületi hibák maradhatnak ugrás után |
| Kopott vágóbetétek | Szabálytalan vágásnyomok és instabil furatméretek |
| Helytelen görgőnyomás | Egyenetlen felületkezelés vagy túlzott méretváltozás |
| Gyenge csőtámasz | Rezgés, hajlítás vagy deformáció megmunkálás közben |
| Nem megfelelő forgácseltávolítás | Karcolások és sérülések a kész furaton |
| Elégtelen tisztítás | Maradék forgács vagy hűtőfolyadék szennyeződés |
Például, ha egy cső falvastagsága a megmunkálás előtt egyenetlen, a görgőnyomás egyszerű növelése nem oldja meg a mögöttes problémát. Először át kell tekinteni a beérkező anyagállapotot és a megmunkálási stratégiát.
Hasonlóképpen, ha a kész furat átmérője a tűréshatáron kívül esik, a gyártónak meg kell vizsgálnia az eredeti furatméretet, a vágólapka állapotát, a szerszám beállítását, a befogási deformációt és a csiszolási paramétereket, ahelyett, hogy ismételt felületkezelésre hagyatkozna.
6. Hogyan ellenőrizzék a vásárlók az SRB csövek minőségét?
A szegélyezett és hengerrel csiszolt csövek vásárlásakor a vásárlóknak mérhető minőségi információkat kell kérniük, ahelyett, hogy csak olyan leírásokra hagyatkoznának, mint például a sima felület vagy a nagy pontosság.
A következő paraméterek különös figyelmet érdemelnek.
1. Belső átmérő (ID)
Ellenőrizze, hogy a furat tényleges átmérője megfelel-e a rajz követelményeinek. Hidraulikus hengeres alkalmazásoknál a megadott tűrés gyakran H8 vagy H9, a tervezési és gyártási követelményektől függően.
2. Felületi érdesség (Ra)
Kérje a megadott Ra értéket és a tényleges ellenőrzési eredményeket. Az SRB csövek általában nagyon finom felületi minőséget érnek el, de a szükséges értéket az adott termékhez és a gyártási folyamathoz meg kell erősíteni.
3. Kerekség
Az elfogadható átlagos belső átmérő nem garantálja, hogy a furat kellően kerek. A túlzott ovális befolyásolhatja a dugattyú hézagát és a tömítés érintkezését.
4. Egyenesség
A hosszú hidraulikus hengercsöveknek megfelelő egyenességre van szükségük, hogy támogassák a megfelelő összeszerelést és a dugattyúmozgást. Ellenőrizze a megadott egyenességi tűréshatárt, ahelyett, hogy azt feltételezné, hogy a sima furat garantálja az egyenes csövet.
5. Felületi állapot
A belső felületet ellenőrizni kell, nincsenek-e benne karcolások, látható megmunkálási hibák, helyi sérülések és egyéb olyan szabálytalanságok, amelyek befolyásolhatják a tömítési teljesítményt.
6. Ellenőrzési dokumentáció
Ismételt megrendelések és gyártási projektek esetén kérjen méretellenőrzési jegyzőkönyveket és anyagtanúsítványokat, ahol szükséges. Ezek a dokumentumok segítenek ellenőrizni, hogy a szállított csövek megfelelnek-e a megállapodás szerinti specifikációknak.
A gyakorlati beszerzési megközelítés az, hogy a beszállítót a gyártás megkezdése előtt megadják a kész belső átmérőre, csőhosszra, falvastagságra, anyagminőségre, tűréshatárra, felületi érdességre és egyenességi követelményekre.
Ez lehetővé teszi a gyártó számára, hogy előzetesen értékelje a megmunkálási ráhagyást, a szerszámválasztást és az ellenőrzési tervet.
7. Az SRB jobb, mint a hidraulikus hengercsövek hónolása?
Nem minden alkalmazásban. Mind az SRB, mind a hónolás precíziós belső felületeket készíthet, de eltérő kidolgozási elveket alkalmaznak.
| Összehasonlítás | SRB cső | Honed Tube |
|---|---|---|
| Fő folyamat | Vágás, majd hengeres polírozás | Csiszolókő kikészítés |
| Anyag eltávolítás | Ellenőrzött vágás síelés közben | Csiszolóanyag eltávolítása |
| Felületképzés | Sima felület plasztikus deformáció révén | Keresztvonalas vagy más csiszolási minták |
| Termelési hatékonyság | Általában nagyobb volumenű gyártásra alkalmas | Gyakran több befejező mozdulattal jár |
| A folyamat mérlegelése | Rugalmasságot kínál bizonyos furatviszonyok korrekciójához | |
| Tipikus alkalmazás | Hidraulikus hengerek speciális felületi mintázattal vagy geometriai követelményekkel |
Az SRB-t gyakran választják, ha a gyártóknak hatékony feldolgozásra, egységes furatméretekre és sima belső felületre van szükségük a gyártási tételeken keresztül.
A hónolás továbbra is megfelelő lehetőség marad, ha az alkalmazás egy adott keresztirányú sraffozást, további furatkorrekciót vagy speciális felületkezelést igényel.
A helyes választás a henger kialakításától, a tömítési követelményektől, a kenési feltételektől, a gyártási mennyiségtől és az ügyfél műszaki jellemzőitől függ.
8. Milyen információkat kell megadnia SRB csövek rendelésekor?
A gyártási késések egyik gyakori forrása a hiányos műszaki információ az ajánlattételi szakaszban.
A pontosabb értékelés érdekében a vásárlóknak meg kell adniuk:
Anyagminőség és alkalmazandó szabvány.
Kész belső átmérő és tűrés.
Külső átmérő vagy falvastagság.
Csőhossz és hossztűrés.
Szükséges felületi érdesség (Ra).
Az egyenesség és a kerekség követelményei.
Mennyiség és tervezett alkalmazás.
Bármilyen speciális ellenőrzési vagy dokumentációs követelmény.
Ha csak a külső átmérőt és hosszt adja meg, előfordulhat, hogy a gyártó nem rendelkezik elegendő információval annak meghatározásához, hogy a meglévő cső feldolgozható-e a szükséges belső méretekre.
A műszaki rajz különösen akkor hasznos, ha a csőnek szigorú méretkövetelményei vannak, vagy egy speciális hidraulikus hengerre tervezték.
Következtetés
A hézagolás és a hengeres polírozás együttesen precíziós belső felületeket hoz létre a hidraulikus hengercsövek számára. A síelés szabályozza az anyagleválasztást és kialakítja a furat geometriáját, míg a hengeres polírozás javítja a felület simaságát a szabályozott képlékeny deformáció révén.
Az SRB cső egyenletes minősége azonban a megmunkálási művelet előtt kezdődik. A bejövő cső állapota, a megmunkálási ráhagyás, a berendezés beállítása, a szerszám állapota és a végső ellenőrzés egyaránt befolyásolja a készterméket.
A hidraulikus hengergyártók számára ezért az SRB cső beszállítójának kiválasztása többet jelent, mint az árak vagy a hirdetett felületi érdesség összehasonlítását. Ugyanilyen fontos a beszállító képessége a teljes megmunkálási folyamat ellenőrzésére és a kész méretek ellenőrzésére.
Precíziós SRB csöveket keres hidraulikus hengergyártáshoz? A Wuxi LongWei Precision Tube Co., Ltd. 9 méteres SRB-géppel, precíziós hideghúzó berendezéssel és professzionális ellenőrző berendezésekkel támogatott lécezett és hengerrel csiszolt csőmegoldásokat kínál. Lépjen kapcsolatba csapatunkkal a csőméretekkel és műszaki követelményekkel, hogy megbeszéljük a megfelelő gyártási megoldást.