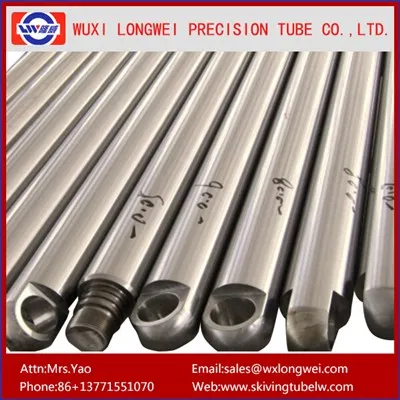
A CK 45 acél precíziós krómozott dugattyúrúd egy összekötő alkatrész, amely támogatja a dugattyúrudat a munkavégzéshez. Legtöbbjüket hidraulikus hengerekben és hengermozgató szelepmozgatókban használják. Ez egy gyakori mozgású és magas műszaki színvonalú mozgó alkatrész.
(1) Először tisztítsa meg a hegesztési helyet, majd nedves talajjal körbeveszi a húzási nyomokat.
(2) Használjon 2,5 mm átmérőjű hegesztőhuzalt, állítsa be az egyenáramú hegesztőgép áramát 120 A-re, és használja a párhuzamos vonalszalagos módszert a stabil hegesztéshez.
(3) Az összes hegesztés befejezése után távolítsa el a szennyeződést és a salakot, egy durva reszelő segítségével reszelje végig a dugattyúrúd köre mentén, és hagyjon 0.1-0,2 mm feldolgozási maradékot.
(4) Hordjon profilozásként egy 185 mm átmérőjű, 125 mm belső átmérőjű és 150 mm hosszú dobot, a középvonal mentén fűrészelve, az egyik durva forma, a másik finom forma.
(5) Vigyen fel vékony réteg piros nyomdaolajat a durva forma belső üregére, majd tegye a durva formát a javítandó dugattyúrúd helyéhez közel, és hajtsa végre többször a bejáratási időt a középvonal mentén. , majd egy finom reszelő segítségével távolítsa el a dugattyúrúd nehezebb részét. A jeleket lereszelik. Ily módon a fájl folyamatosan javításra kerül, és végül 0.04-0,07 mm marad a feldolgozáshoz.
(6) Használjon benzinbe mártott 320-hálós homokozórudat, és egy finom formával együtt élesítse meg a dugattyúrudat a kívánt specifikációra.
(7) Merítsen benzint a csiszolópapír hátoldalára a kézi polírozáshoz. Pontos mérés után megállapítható, hogy a hiba csak 0,03 mm.